1. 引言
高温离心泵在石油化工、电力、冶金等行业中承担关键输送任务。与常规离心泵不同,高温离心泵停机过程涉及热应力控制、介质固化风险、密封保护等特殊问题,如果操作不当极易导致设备损伤。本文从技术角度系统分析高温离心泵停机的关键注意事项,并结合典型工程案例说明最佳实践。
2. 高温离心泵停机关键技术要点
2.1 停机前的准备工作
降温速率控制
1)阶梯式降负荷:先降低流量至最小连续稳定流量(通常≥30%额定流量),运行10~15分钟使泵体均匀降温。
2)禁止急冷:高温泵体直接接触冷介质会导致热裂纹(案例见3.1)。
介质置换(针对易凝固或结晶的介质)
1)熔盐泵:需用低压蒸汽吹扫管线,防止盐类结晶堵塞。
2)热油泵:切换至轻质油循环,降低粘度便于后续清洗。
操作标准
1)关闭主流程阀门,启用辅助冲洗管线
2)持续运行泵直至出口温度降至100℃以下
3)停泵后立即手动盘车2~3圈防止轴变形
2.2 停机后的关键操作
密封系统保护
1)双端面机械密封:维持隔离液循环至密封腔温度<60℃(防止O形圈热老化)。
2)单端面密封:注入冲洗油置换高温介质(如柴油)。
防抱轴措施
1)定时盘车:每8小时手动旋转轴180°(针对停机超过24小时情况)。
2)热膨胀监测:使用红外热像仪检查轴承座与泵体的温差(ΔT应<50℃)。
3. 工程案例分析
3.1 案例一:急冷导致泵体出现裂纹(某炼油厂)
背景
1)设备:减压塔底泵(材质WCB,介质温度380℃)
2)故障现象:停机后泵体出现径向裂纹
原因分析
1)操作员直接关闭进、出口阀门停泵,未进行降温操作。
2)泵腔内残留热油(350℃)与冷态壳体(环境温度25℃)接触,产生>300℃/min的冷却速率。
3)热应力超过材料抗拉强度(WCB在高温下许用应力下降40%)。
改进措施
1)修订作业程序:强制要求降温至150℃以下才能停泵。
2)加装温度联锁系统:泵壳体温度>200℃时禁止切断电源(停泵)。
3.2 案例二:熔盐结晶导致泵转子卡死(某光热电站)
背景
1)设备:熔盐循环泵(介质:60% NaNO3+40% KNO3,工作温度565℃)
2)故障现象:检修后无法盘车
原因分析
1)停机后未及时吹扫,熔盐在泵腔内凝固(凝固点220℃)。
2)结晶盐体积膨胀导致叶轮与泵壳卡死。
解决方案
1)预防性措施:
- 停机后立即通入0.3MPa低压蒸汽吹扫30分钟。
- 加装电伴热带维持泵体温度>250℃(短期停机时启用)。
2)应急处理:
- 使用燃气加热器对泵体局部加热至300℃融化盐块。
3.3 案例三:密封失效引发火灾(某乙烯装置)
背景
1)设备:裂解气泵(介质温度310℃,含轻烃组分)
2)故障现象:停机3天后密封泄漏引发闪燃
根本原因
1)停机后未维持密封隔离液循环,残留烃类挥发积聚。
2)石墨密封环在降温过程中收缩产生微裂纹。
技术改进
1)改造密封系统:
- 增加氮气吹扫接口(停机后持续注入N2保压)。
- 改用金属波纹管密封(无辅助密封圈,耐温差变化)。
4. 标准停机操作流程(示例)
1)降负荷运行:将流量调至最小连续稳定流量,运行10分钟
2)介质置换:切换至冲洗油运行,直至出口温度<100℃
3)停主电机:切断电源并记录惰走时间(异常值预示机械故障)
4)密封保护:维持隔离液循环至密封腔温度<60℃
5)盘车标记:手动盘车并在联轴器上粘贴停机位置标签
6)系统隔离:关闭进、出口阀门并挂牌上锁
5. 总结
高温离心泵的安全停机需重点关注:
1)热管理:控制降温速率≤50℃/h,避免热应力损伤。
2)介质处理:彻底清除易固化/易燃介质。
3)密封保护:维持辅助系统运行至安全温度。
建议企业结合本文案例制定停机检查表,并加强操作人员培训。对于关键机组,推荐配置智能停机系统,通过PLC自动执行降温程序。
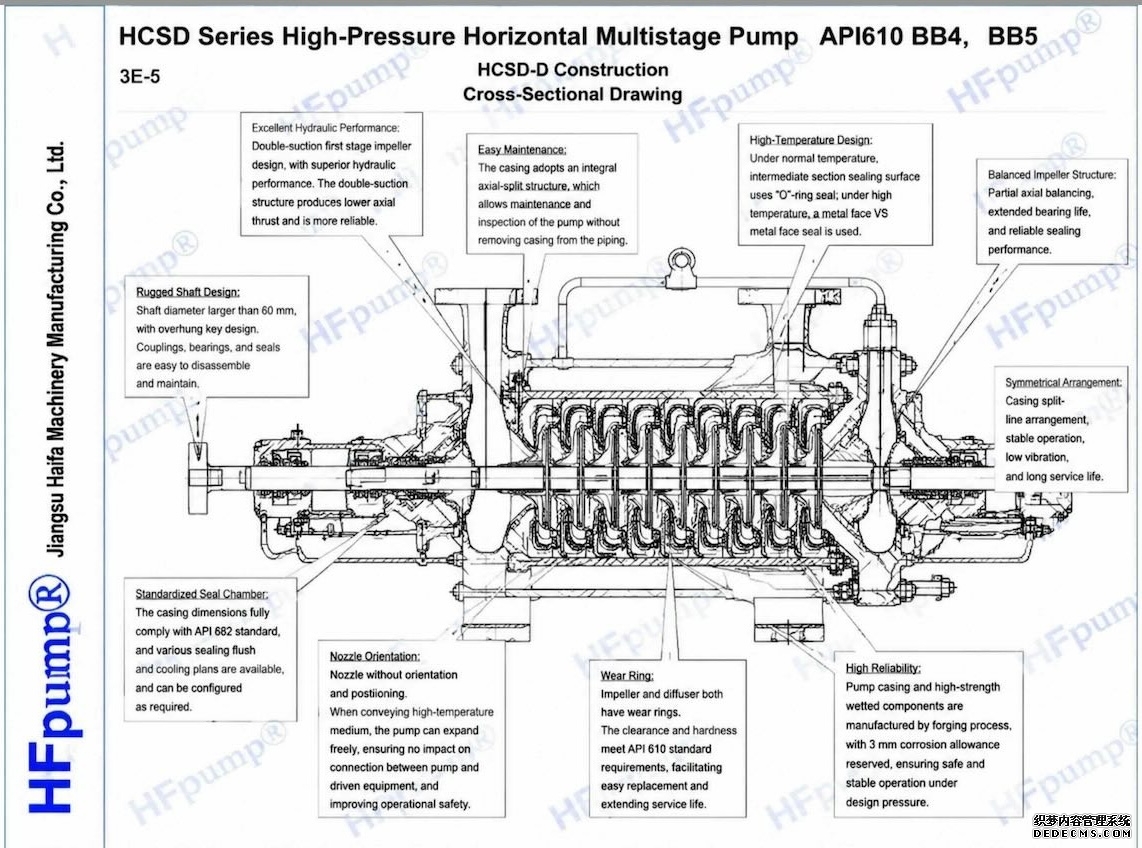
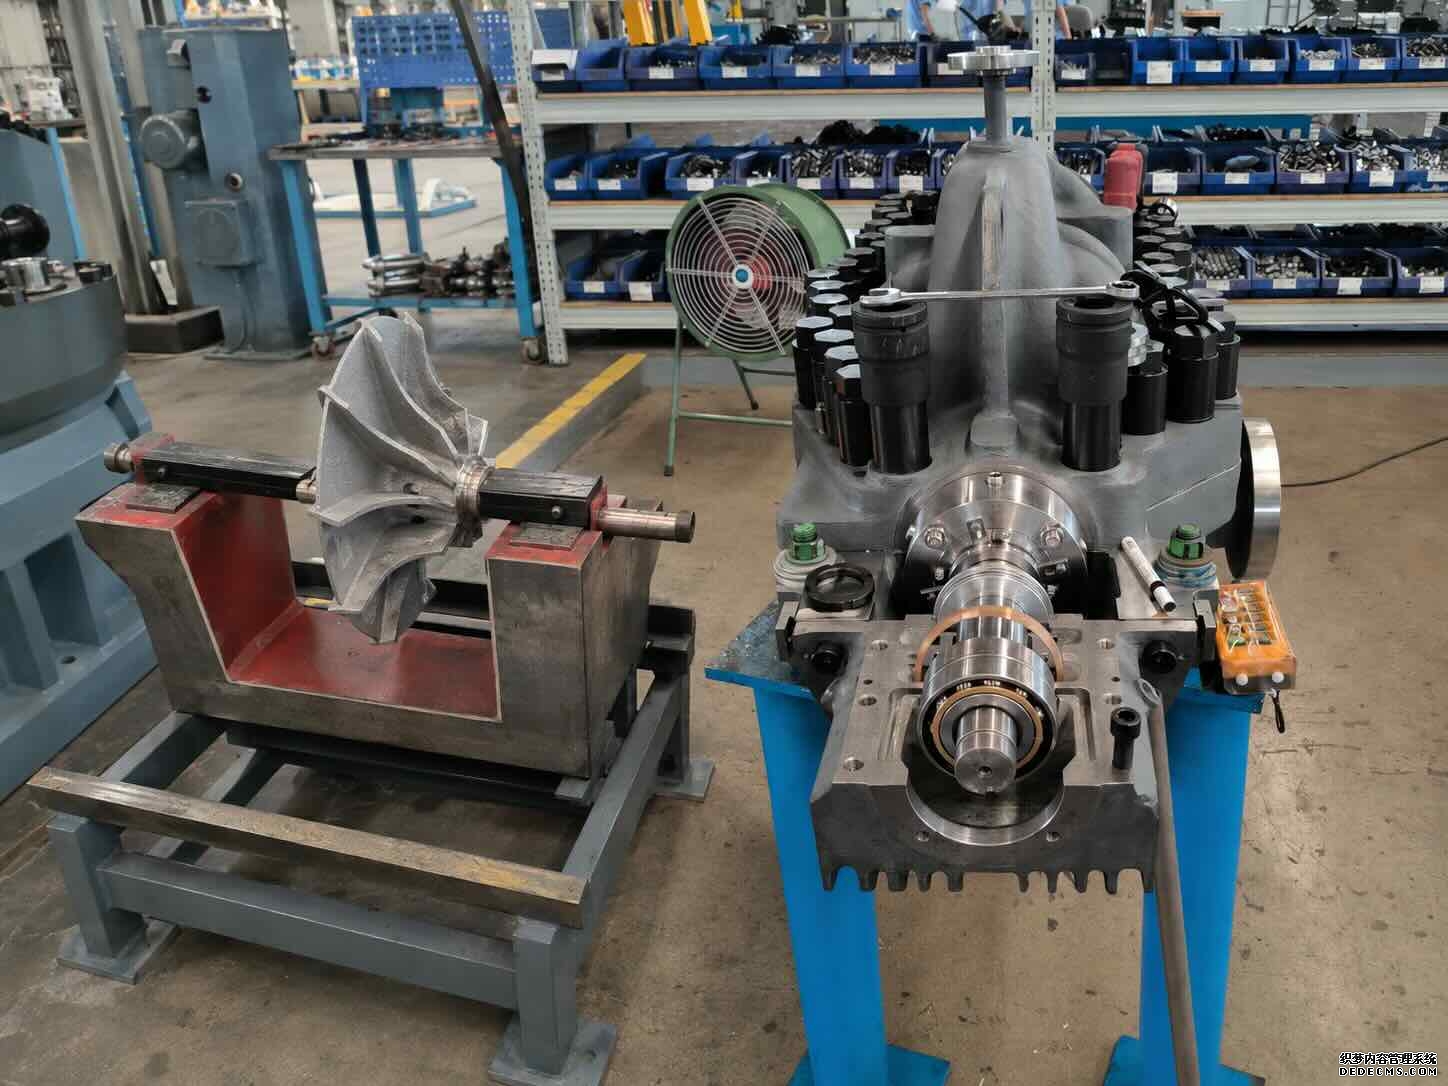
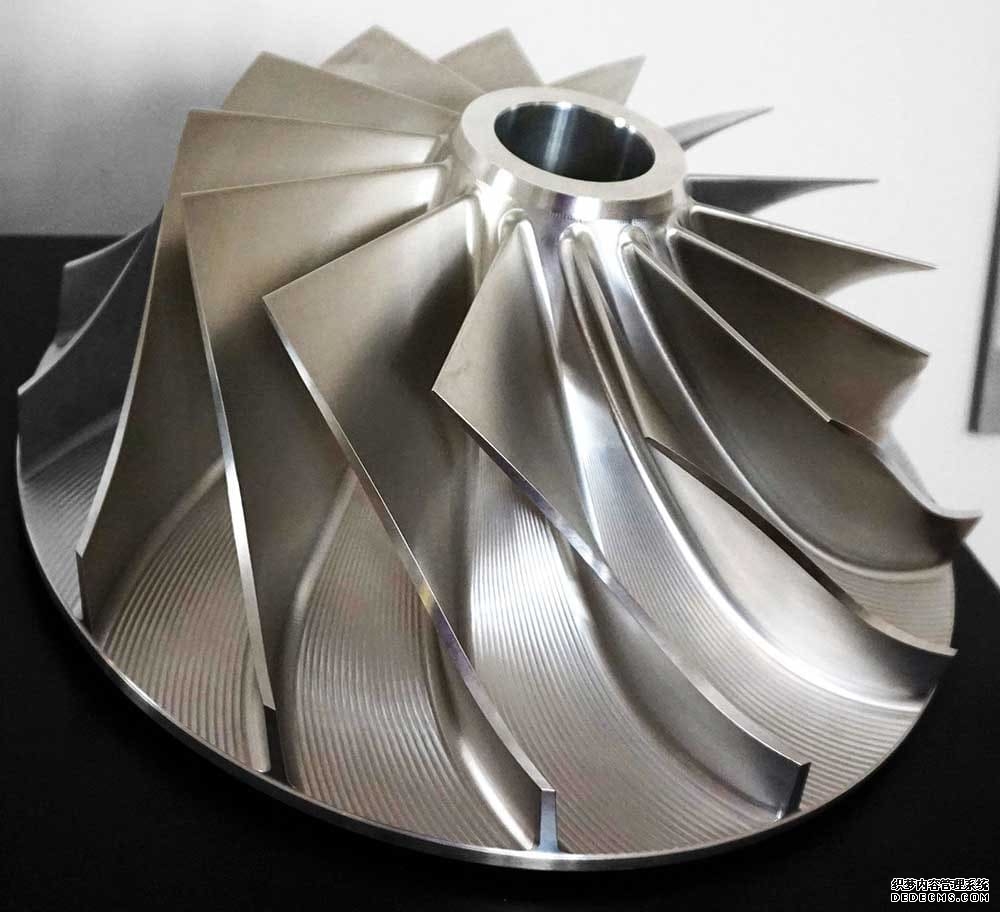
45Mpa高温高压泵、高温高压磁力泵、屏蔽泵、高温熔盐泵